

Diferença entre retificação plana e cilíndrica

Neste artigo
A diferença entre retificação plana e cilíndrica resume-se em três aspectos: a geometria que se retifica, como a peça é fixada e que tipo de precisão se controla.
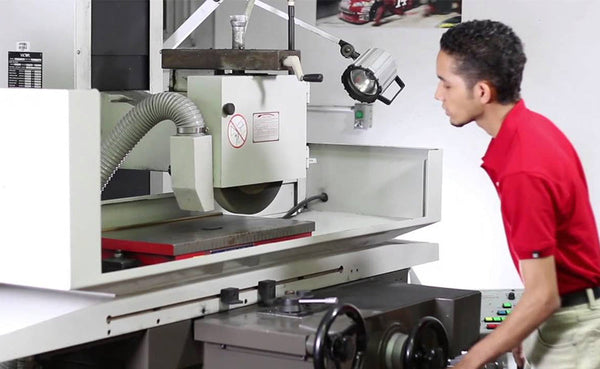
A retificação plana é utilizada para obter faces planas (paralelismo, planeza, espessura), trabalhando normalmente sobre uma mesa magnética ou uma fixação mecânica.
A retificação cilíndrica é empregada em diâmetros externos ou internos (circularidade, cilindricidade, concentricidade), fazendo girar a peça e/ou o rebolo.
Na oficina, escolher bem não é um detalhe: altera o ferramental, o tempo de preparação, o risco de queima por temperatura e o tipo de medição final (micrômetro de externos, medidor de furos, comparador em V etc.).
A seguir, detalhamos isso com exemplos e critérios práticos.
O que é a retificação e por que é utilizada
A retificação é um processo de usinagem por abrasão pensado para acabar ou corrigir peças quando é necessário:
- Melhorar o acabamento superficial.
- Ajustar tolerâncias estreitas.
- Corrigir deformações após tratamentos térmicos.
- Obter geometrias funcionais (planos de apoio, assentos, eixos, alojamentos).
Para uma visão geral das máquinas e de suas variantes, é possível aprofundar em retificadora: funcionamento e tipos.
Retificação plana: o que faz e como trabalha
A retificação plana (ou retificação de superfícies) é usada quando se precisa que uma peça termine com uma face realmente plana, com bom acabamento e medidas finas.
Não foi pensada para “remover muito”, mas para deixar a superfície perfeita, que assente bem, que feche as medidas e que não tenha empenamentos.
Na oficina, costuma aparecer em peças como placas, calços, guias, morsas ou porta-ferramentas, sobretudo quando é preciso ajustar uma espessura ou fazer com que duas faces fiquem paralelas.
É típico quando uma peça “parece” plana a olho nu, mas ao medi-la ou montá-la começa a dar problemas porque não apoia de maneira uniforme.
Fixação e montagem
E aqui está a chave: quase tudo se decide na fixação.
- Mesa magnética (peças ferromagnéticas): rápida e repetível.
- Morsas, grampos ou dispositivos de fixação: para peças não magnéticas ou com geometrias complexas.
- Apoios e calços: para evitar que a peça “faça ponte” e fique com falta de planeza.
Retificação cilíndrica: o que faz e como trabalha

A retificação cilíndrica concentra-se em superfícies de revolução: diâmetros externos (OD) e internos (ID).
Geometrias típicas
- Eixos, pinos, rolos, árvores de transmissão.
- Buchas e alojamentos (retificação interna).
- Assentos de rolamentos nos quais importam muito a concentricidade e o acabamento.
Como a peça é fixada
Conforme a precisão exigida e a forma da peça:
- Entre pontas: muito habitual para eixos; ajuda a controlar a coaxialidade.
- Placa / pinça: rápida para séries, mas é preciso vigiar as excentricidades.
- Lunetas: quando o eixo é longo e flexível, para evitar vibração e conicidade.
Ao comparar máquinas ou configurações, esta leitura é um bom complemento: características das retificadoras cilíndricas.
Diferenças-chave entre retificação plana e cilíndrica (comparativo direto)
| Critério | Retificação plana | Retificação cilíndrica |
| Superfície resultante | Plana | De revolução (OD/ID) |
| Movimento principal | O rebolo gira; a mesa desloca a peça | O rebolo gira e a peça normalmente também gira |
| Fixação típica | Mesa magnética, grampos, dispositivos de fixação | Entre pontas, placa/pinça e lunetas |
| Controle dimensional | Espessura, planeza, paralelismo | Diâmetro, circularidade, cilindricidade, concentricidade |
| Riscos comuns | Ponte por má fixação, queima, marcas | Conicidade, vibração, ovalização, excentricidade |
| Peças típicas | Placas, guias, bases, lâminas | Eixos, buchas, assentos de rolamento |
Que tolerâncias e qualidades costumam ser buscadas em cada uma
Mais do que prometer números universais (dependem da máquina, do rebolo, do material e da metrologia), o útil é entender o que se controla:
Na plana, o cliente costuma pedir planeza e paralelismo (por exemplo, para que uma guia assente sem “balançar”).
Na cilíndrica, o que manda é a coaxialidade entre diâmetros e a circularidade (por exemplo, para evitar vibração ou desgaste irregular em um rolamento).
Conselho prático: se a peça tem várias operações prévias, convém definir primeiro qual superfície é a referência. Na retificação, uma má referência resulta em uma peça “bonita”, mas fora de função.
Como escolher entre retificação plana e cilíndrica (critérios de decisão)
1) A geometria manda:
- É necessária uma face plana funcional? → Retificação plana.
- É necessário um diâmetro de alta precisão ou um assento? → Retificação cilíndrica.
2) Qual dimensão é crítica
- Se importam a espessura final e o paralelismo: plana.
- Se importam o diâmetro e a concentricidade com outras zonas: cilíndrica.
3) Comprimento, rigidez e tendência a vibrar
- Peças longas e delgadas: a cilíndrica pode exigir lunetas ou estratégia de passes para evitar conicidade e chatter.
- Placas finas: na plana, atenção às tensões internas e à fixação (evitar que a peça “cole” e depois se deforme ao ser solta).
4) Material e estado (temperado, retificado previamente etc.)
Em ambas, o risco de queima aumenta com materiais duros, passes agressivos ou refrigeração deficiente.
Para peças que vêm de tratamento térmico, convém planejar passes e tempos: o objetivo não é “remover rápido”, é chegar com estabilidade.
Erros habituais que fazem perder precisão (e como evitá-los)
Na retificação plana
- Fixar sem limpar a mesa/peça: um cavaco mínimo gera falta de planeza.
- Magnetismo insuficiente ou peça com pouco apoio: aparecem vibrações e marcas.
- Não deixar a temperatura se estabilizar em peças grandes: a medida muda durante o processo.
Na retificação cilíndrica
- Pontas danificadas ou mal lubrificadas: geram excentricidade e mau acabamento.
- Luneta mal ajustada: marca a peça ou induz conicidade.
- Medir sem repetir a posição: em diâmetros críticos, medir sempre com método consistente (mesma pressão, mesma zona, peça limpa).
E se a minha peça tem planos e diâmetros?
É comum em eixos com faces de apoio, flanges ou peças tipo “bucha com face”. Nesses casos:
Definir referências (qual face/diâmetro governa a montagem final).
Decidir a ordem para não “matar” o que já foi conseguido (por exemplo, retificar uma face plana de apoio antes de acabar o diâmetro crítico, ou o contrário, conforme a fixação disponível).
Garantir uma metrologia coerente: de nada serve um diâmetro perfeito se a face de apoio não é perpendicular a esse eixo.
Na avaliação de uma máquina ou de um processo
Quando uma oficina hesita entre uma retificadora plana ou cilíndrica, normalmente não é por teoria, e sim pelo mix de peças, pelos tempos de preparação e pela assistência técnica. Para adaptar isso ao tipo de trabalho (moldes, manutenção, séries curtas etc.), este guia por setor pode ajudar: de que máquina-ferramenta a sua indústria precisa.
E para contrastar opções de retificação em máquinas convencionais com um enfoque prático de oficina, vale consultar retificadoras convencionais: precisão para usinagem.
Perguntas frequentes
Qual é a diferença entre a retificação plana e a cilíndrica?
A retificação plana deixa faces planas e controla a planicidade, o paralelismo e a espessura; o rebolo gira e a mesa desloca a peça, presa normalmente em uma mesa magnética ou com grampos. A retificação cilíndrica trabalha diâmetros externos e internos e controla a circularidade, a cilindricidade e a concentricidade; a peça costuma girar e é presa entre pontas, em placa ou pinça, ou com lunetas.
Quando convém a retificação plana e quando a cilíndrica?
Quem decide é a geometria. Se for necessária uma face plana funcional ou o crítico for a espessura final e o paralelismo, retificação plana: placas, guias, calços, bases ou mordentes. Se for necessário um diâmetro de alta precisão, um assento ou concentricidade com outras zonas, retificação cilíndrica: eixos, pinos, rolos, buchas e assentos de rolamento.
Para que serve retificar uma peça?
A retificação é uma usinagem por abrasão que se usa para acabar ou corrigir peças: melhora o acabamento superficial, ajusta tolerâncias estreitas, corrige as deformações que deixam os tratamentos térmicos e consegue geometrias funcionais, como planos de apoio, assentos, eixos ou alojamentos. Não foi pensada para remover muito material, mas para deixar a superfície e as medidas exatas.
Que erros fazem perder precisão na retificação?
Na plana, prender sem limpar a mesa e a peça, porque um cavaco mínimo tira a planicidade; trabalhar com pouco magnetismo ou pouco apoio, o que causa vibrações e marcas; e não deixar a temperatura se estabilizar em peças grandes. Na cilíndrica, usar centros danificados ou mal lubrificados, ajustar mal a luneta e medir sem repetir sempre a mesma posição, pressão e zona.
As máquinas deste artigo
| Linha | Modelos | Dados principais | Ver os modelos |
|---|---|---|---|
 Dobradeira |
8 | Força 63–250 t · Comprimento de dobra 2000–4000 mm | Ver os modelos → |
Continue lendo
Artigos →

Procura máquinas para a sua oficina?
Assessoramos sem compromisso: demonstração em nossas instalações, colocação em funcionamento e assistência técnica própria.