

Il processo di rettifica di superfici piane

In questo articolo
La rettifica di superfici piane, o tangenziale, è il processo abrasivo per eccellenza quando la precisione geometrica non è negoziabile. Si afferma come la soluzione definitiva per ottenere una planarità assoluta e rugosità minime, superando i limiti di finitura che la fresatura o la tornitura lasciano a causa delle loro forze di taglio e delle vibrazioni.
Si propone come la soluzione tecnica indispensabile per correggere le deformazioni dopo il trattamento termico, consentendo di raggiungere precisioni di appena pochi micron.
In Heller, come specialisti in rettificatrici tangenziali, sappiamo che comprendere il funzionamento e le procedure operative di questi macchinari è fondamentale per massimizzare la produttività di qualsiasi officina meccanica.
Che funzione svolge la rettificatrice tangenziale?

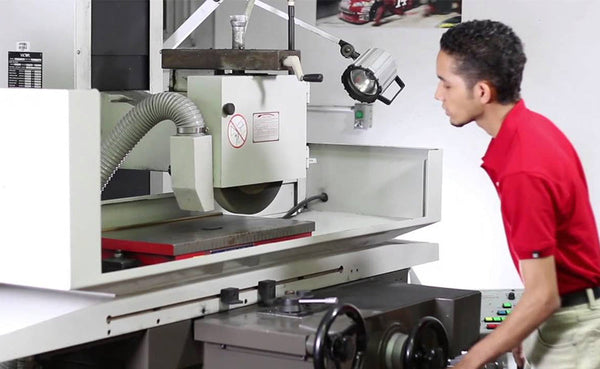
La rettificatrice per superfici piane è una macchina utensile progettata per asportare materiale in modo progressivo mediante un disco abrasivo chiamato mola. A differenza degli utensili da taglio a geometria definita (come le placchette di una fresa), la rettifica utilizza grani microscopici che strappano trucioli estremamente piccoli.
Il suo obiettivo principale è correggere le deformazioni termiche e le irregolarità dei pezzi dopo processi preliminari come la forgiatura, la fusione o il trattamento termico. Grazie a ciò è possibile ottenere tolleranze dimensionali dell'ordine dei micron, fondamentali per componenti che devono essere montati con accoppiamenti a tenuta.
Componenti critici: la testa di rettifica e la mola
Il cuore della macchina è la testa di rettifica, che alloggia il mandrino su cui viene montata la mola. Questo «utensile» è composto da grani abrasivi che agiscono come infiniti taglienti. La scelta corretta della mola (materiale, grana e legante) determinerà se il risultato sarà una sgrossatura rapida o una finitura a specchio.
Procedure operative per una rettifica di precisione
Per utilizzare con successo e in sicurezza una rettificatrice tangenziale è fondamentale seguire un protocollo rigoroso. Ecco in sintesi i passaggi essenziali:
Controllo di sicurezza e messa in servizio
Prima della messa in servizio è vitale verificare che l'area di lavoro sia libera da ostacoli. Un passaggio spesso trascurato è l'equilibratura della mola. Una mola squilibrata genera vibrazioni che non solo danneggiano la finitura superficiale (segni di vibrazione), ma possono provocare la rottura centrifuga del disco, con un rischio critico.
Bloccaggio mediante piano elettromagnetico
La maggior parte delle rettificatrici tangenziali utilizza un piano magnetico per fissare il pezzo.
- Procedura: assicurarsi che la base del pezzo sia pulita. Una volta attivato il magnete, verificare manualmente che il pezzo non si sposti.
- Consiglio Heller: per i pezzi non magnetici si devono utilizzare morse di precisione o attrezzature di bloccaggio specifiche.
Impostazione dei parametri di rettifica
L'operatore deve definire la profondità di passata. Distinguiamo due fasi:
- Sgrossatura: passate di maggiore profondità per eliminare volume di materiale.
- Finitura: passate minime per raggiungere la quota finale e la rugosità desiderata.
Vantaggi competitivi della rettifica piana nell'industria
Perché investire in questo processo?:
- Eliminazione delle deformazioni: dopo la tempra, i pezzi tendono a incurvarsi. La rettifica piana è l'unico modo per recuperare la geometria originale.
- Qualità superficiale: consente finiture in cui l'attrito è ridotto al minimo, ideali per stampi, punzoni e lame da taglio.
- Ripetibilità: nelle produzioni in serie, assicura che tutti i pezzi siano dimensionalmente identici.
Settori di applicazione: dall'industria alimentare al riciclo
L'impiego della rettificatrice tangenziale è trasversale nell'industria moderna:
- Lame industriali: produzione di lame circolari e rettilinee per i processi di taglio tessile o cartario.
- Automotive e aerospaziale: rettifica di testate, basamenti e componenti dei motori.
- Stampi e matrici: messa a misura di piastre per stampi che richiedono una chiusura ermetica.
Massimo rendimento e robustezza strutturale
Non tutte le macchine possono offrire la rigidità necessaria per una rettifica di qualità. La scelta di una macchina con guide stabili e un sistema idraulico preciso farà la differenza nei Suoi costi operativi e nella soddisfazione dei Suoi clienti.
In Heller Maquinaria disponiamo di una gamma selezionata di rettificatrici tangenziali progettate per sostenere carichi di lavoro intensi mantenendo una precisione chirurgica.
Domande frequenti
Che cos'è la rettifica di superfici piane?
È un processo abrasivo, detto anche rettifica tangenziale, che elimina il materiale in modo progressivo con una mola per ottenere grande planarità e rugosità minime. Supera la finitura che lasciano la fresatura o la tornitura e consente precisioni di pochi micron; per questo si usa quando la precisione geometrica è indispensabile e per correggere le deformazioni dopo il trattamento termico.
A cosa serve una rettificatrice tangenziale?
Serve a correggere le deformazioni termiche e le irregolarità lasciate da processi precedenti come la forgiatura, la fusione o il trattamento termico, e a raggiungere tolleranze dell'ordine dei micron. Dopo la tempra, i pezzi tendono a curvarsi e la rettifica piana ne ripristina la geometria. Inoltre dà finiture a minimo attrito e pezzi identici nelle produzioni in serie.
Come si sceglie la mola per rettificare superfici piane?
La mola è un disco di grani abrasivi che agiscono come infiniti taglienti e si monta sul mandrino della testa di rettifica. Il suo materiale, la sua grana e il suo legante determinano se il risultato è una sgrossatura rapida o una lucidatura a specchio. Prima di lavorare conviene equilibrarla: una mola sbilanciata vibra, segna la superficie e può rompersi.
Come si fissa il pezzo su una rettificatrice piana?
La maggior parte usa un piano o mandrino elettromagnetico. La base del pezzo deve essere pulita e, una volta attivato il magnete, si verifica a mano che non si sposti. Per i pezzi non magnetici si utilizzano morse di precisione o attrezzature di bloccaggio specifiche. Poi si definisce la profondità di passata: maggiore in sgrossatura e minima in finitura.
Continua a leggere
Articoli →

Cerca macchinari per la Sua officina?
La consigliamo senza impegno: dimostrazione presso le nostre strutture, messa in servizio e assistenza tecnica diretta.