

Differenza tra rettifica piana e rettifica cilindrica

In questo articolo
La differenza tra rettifica piana e cilindrica si riassume in tre aspetti: la geometria che si rettifica, il modo in cui si blocca il pezzo e il tipo di precisione che si controlla.
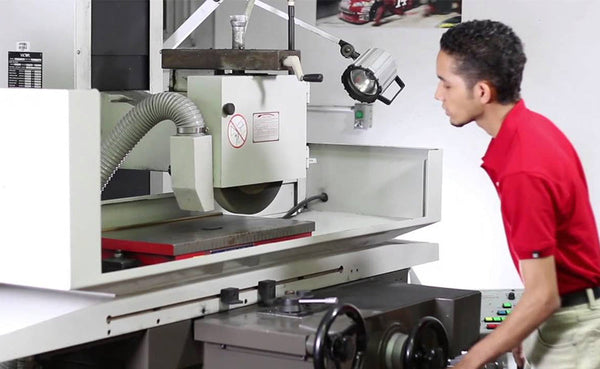
La rettifica piana si utilizza per ottenere facce piane (parallelismo, planarità, spessore), lavorando normalmente su un piano magnetico o su un bloccaggio meccanico.
La rettifica cilindrica si impiega per diametri esterni o interni (rotondità, cilindricità, concentricità) facendo ruotare il pezzo e/o la mola.
In officina, scegliere bene non è un dettaglio: cambiano le attrezzature, il tempo di preparazione, il rischio di bruciature da temperatura e il tipo di misura finale (micrometro per esterni, alesametro, comparatore su appoggio a V, ecc.).
Di seguito lo vediamo nella pratica, con esempi e criteri concreti.
Che cos'è la rettifica e perché si utilizza
La rettifica è un processo di lavorazione per abrasione pensato per finire o correggere i pezzi quando occorre:
- Migliorare la finitura superficiale.
- Rispettare tolleranze strette.
- Correggere le deformazioni dopo i trattamenti termici.
- Ottenere geometrie funzionali (piani di appoggio, sedi, alberi, alloggiamenti).
Se desidera una visione generale delle macchine e delle varianti, può approfondire in rettificatrice: funzionamento e tipologie.
Rettifica piana: cosa fa e come lavora
La rettifica piana (o rettifica di superfici) si usa quando serve che un pezzo termini con una faccia davvero piana, con una buona finitura e misure precise.
Non è pensata per «asportare molto», ma per lasciare la superficie perfetta, che appoggi bene, che rispetti le quote e che non presenti deformazioni.
In officina compare di solito su pezzi come piastre, spessori, guide, morse o portautensili, soprattutto quando bisogna portare a misura uno spessore o fare in modo che due facce risultino parallele.
È tipico quando un pezzo «sembra» piano a occhio nudo, ma al momento di misurarlo o montarlo comincia a dare problemi perché non appoggia in modo uniforme.
Bloccaggio e montaggio
Ed è qui che sta la chiave: quasi tutto si decide nel bloccaggio.
- Piano magnetico (pezzi ferromagnetici): rapido e ripetibile.
- Morse, staffe o attrezzature: per pezzi non magnetici o con geometrie complesse.
- Appoggi e spessori: per evitare che il pezzo «faccia ponte» e risulti con una planarità insufficiente.
Rettifica cilindrica: cosa fa e come lavora

La rettifica cilindrica si concentra sulle superfici di rivoluzione: diametri esterni (OD) e interni (ID).
Geometrie tipiche
- Alberi, spine, rulli, alberi di trasmissione.
- Bussole e alloggiamenti (rettifica interna).
- Sedi di cuscinetti in cui contano molto la concentricità e la finitura.
Come si blocca il pezzo
In base alla precisione richiesta e alla forma del pezzo:
- Fra le punte: molto frequente per gli alberi; aiuta a controllare la coassialità.
- Autocentrante / pinza: rapido per le serie, ma occorre prestare attenzione alle eccentricità.
- Lunette: quando l'albero è lungo e flessibile, per evitare vibrazioni e conicità.
Se sta confrontando macchine o configurazioni, questa lettura è un buon complemento: caratteristiche delle rettificatrici cilindriche.
Differenze chiave tra rettifica piana e cilindrica (confronto diretto)
| Criterio | Rettifica piana | Rettifica cilindrica |
| Superficie risultante | Piana | Di rivoluzione (OD/ID) |
| Movimento principale | La mola ruota; la tavola sposta il pezzo | La mola ruota e il pezzo di norma ruota |
| Bloccaggio tipico | Piano magnetico, staffe, attrezzature | Fra le punte, autocentrante/pinza e lunette |
| Controllo dimensionale | Spessore, planarità, parallelismo | Diametro, rotondità, cilindricità, concentricità |
| Rischi comuni | Effetto ponte per bloccaggio errato, bruciature, segni | Conicità, vibrazioni, ovalità, eccentricità |
| Pezzi tipici | Piastre, guide, basi, lame | Alberi, bussole, sedi di cuscinetti |
Quali tolleranze e qualità si cercano di solito in ciascuna
Più che promettere numeri universali (dipendono da macchina, mola, materiale e metrologia), l'utile è capire che cosa si controlla:
Nella piana, il cliente di solito richiede planarità e parallelismo (per esempio, perché una guida appoggi senza «ballare»).
Nella cilindrica, contano la coassialità tra i diametri e la rotondità (per esempio, per evitare vibrazioni o usura irregolare in un cuscinetto).
Consiglio pratico: se il pezzo ha subito diverse operazioni precedenti, definire prima quale superficie è di riferimento. Nella rettifica, un riferimento sbagliato si traduce in un pezzo «bello» ma non funzionale.
Come scegliere tra rettifica piana e cilindrica (criteri di decisione)
1) La geometria comanda:
- Serve una faccia piana funzionale? → Rettifica piana.
- Serve un diametro ad alta precisione o una sede? → Rettifica cilindrica.
2) Quale dimensione è critica
- Se conta lo spessore finale e il parallelismo: piana.
- Se conta il diametro e la concentricità con altre zone: cilindrica.
3) Lunghezza, rigidità e tendenza a vibrare
- Pezzi lunghi e sottili: la cilindrica può richiedere lunette o una strategia di passate per evitare conicità e chatter.
- Piastre sottili: nella piana, attenzione alle tensioni interne e al bloccaggio (evitare che il pezzo si «incolli» e poi si deformi quando viene rilasciato).
4) Materiale e stato (temprato, rettifica precedente, ecc.)
In entrambe, il rischio di bruciature aumenta con materiali duri, passate aggressive o refrigerazione insufficiente.
Se il pezzo proviene da un trattamento termico, pianificare passate e tempi: l'obiettivo non è «asportare velocemente», ma arrivare in modo stabile.
Errori frequenti che fanno perdere precisione (e come evitarli)
Nella rettifica piana
- Bloccare senza pulire piano e pezzo: un minimo truciolo crea una mancanza di planarità.
- Magnetismo insufficiente o pezzo con poco appoggio: compaiono vibrazioni e segni.
- Non lasciar stabilizzare la temperatura nei pezzi grandi: la misura cambia durante il processo.
Nella rettifica cilindrica
- Centri danneggiati o mal lubrificati: generano eccentricità e una cattiva finitura.
- Lunetta mal regolata: segna il pezzo o induce conicità.
- Misurare senza ripetere la posizione: sui diametri critici, misurare sempre con un metodo coerente (stessa pressione, stessa zona, pezzo pulito).
E se il pezzo presenta sia superfici piane sia diametri?
È frequente negli alberi con facce di appoggio, nelle flange o nei pezzi tipo «bussola con faccia». In questi casi:
Definire i riferimenti (quale faccia/diametro governa il montaggio finale).
Decidere l'ordine per non «rovinare» quanto già ottenuto (per esempio, rettificare una faccia piana di appoggio prima di finire il diametro critico, o viceversa a seconda del serraggio disponibile).
Garantire una metrologia coerente: un diametro perfetto non serve se la faccia di appoggio non è perpendicolare a quell'asse.
Se sta valutando una macchina o un processo
Quando un'officina è indecisa tra una rettificatrice piana e una cilindrica, di solito non è per questioni teoriche, ma per il mix di pezzi, i tempi di preparazione e il supporto tecnico. Se ha bisogno di calare la scelta sul Suo tipo di lavoro (stampi, manutenzione, piccole serie, ecc.), può esserLe utile questa guida per settore: quale macchina utensile serve alla Sua industria.
E se desidera confrontare le opzioni di rettifica nei macchinari tradizionali con un approccio pratico da officina, consulti rettificatrici tradizionali: precisione per la lavorazione meccanica.
Domande frequenti
Che differenza c'è tra la rettifica piana e quella cilindrica?
La rettifica piana produce facce piane e controlla planarità, parallelismo e spessore; la mola gira e la tavola sposta il pezzo, fissato normalmente su un piano magnetico o con staffe. La rettifica cilindrica lavora diametri esterni e interni e controlla rotondità, cilindricità e concentricità; il pezzo di solito ruota ed è fissato tra le punte, su autocentrante o pinza, oppure con lunette.
Quando conviene la rettifica piana e quando quella cilindrica?
Conta la geometria. Se serve una faccia piana funzionale o è critico lo spessore finale e il parallelismo, rettifica piana: piastre, guide, spessori, basi o morse. Se serve un diametro di alta precisione, una sede o la concentricità con altre zone, rettifica cilindrica: alberi, spinotti, rulli, bussole e sedi di cuscinetti.
A cosa serve rettificare un pezzo?
La rettifica è una lavorazione per abrasione che si usa per finire o correggere pezzi: migliora la finitura superficiale, regola tolleranze strette, corregge le deformazioni lasciate dai trattamenti termici e ottiene geometrie funzionali, come piani di appoggio, sedi, assi o alloggiamenti. Non è pensata per asportare molto materiale, ma per lasciare la superficie e le misure esatte.
Quali errori fanno perdere precisione nella rettifica?
Nella piana, serrare senza pulire la tavola e il pezzo, perché un minimo truciolo toglie planarità; lavorare con poco magnetismo o poco appoggio, che causa vibrazioni e segni; e non lasciare che la temperatura si stabilizzi nei pezzi grandi. Nella cilindrica, usare punte danneggiate o mal lubrificate, regolare male la lunetta e misurare senza ripetere sempre la stessa posizione, pressione e zona.
Continua a leggere
Articoli →

Cerca macchinari per la Sua officina?
La consigliamo senza impegno: dimostrazione presso le nostre strutture, messa in servizio e assistenza tecnica diretta.