

O proceso de rectificado de superficies planas

Neste artigo
O rectificado de superficies planas, ou tanxencial, é o proceso abrasivo por excelencia cando a precisión xeométrica non é negociable. Consolídase como a solución definitiva para lograr unha planeidade absoluta e rugosidades mínimas, superando as limitacións de acabado que o fresado ou o torneado deixan debido ás súas forzas de corte e vibracións.
Exponse como a solución técnica indispensable para corrixir deformacións tras o tratamento térmico, e permite alcanzar precisións de apenas unhas poucas micras.
En Heller, como especialistas en rectificadoras tanxenciais, sabemos que entender o funcionamento e os procedementos operativos desta maquinaria é clave para maximizar a produtividade de calquera obradoiro mecánico.
Que función cumpre a rectificadora de superficies planas?

A rectificadora de superficies é unha máquina ferramenta deseñada para eliminar material de forma progresiva mediante un disco abrasivo chamado moa. A diferenza das ferramentas de corte de xeometría definida (como as plaquiñas dunha fresa), o rectificado utiliza grans microscópicos que arrincan aparas extremadamente pequenas.
O seu obxectivo principal é corrixir as deformacións térmicas e as irregularidades das pezas tras procesos previos como o forxado, a fundición ou o tratamento térmico. Grazas a isto, é posible lograr tolerancias dimensionais da orde de micras, fundamentais para compoñentes que deben encaixar con axustes estancos.
Compoñentes críticos: o cabezal de rectificado e a moa
O corazón da máquina é o cabezal de rectificado, que aloxa o fuso onde se monta a moa. Esta «ferramenta» está composta por grans abrasivos que actúan como infinitos fíos de corte. A elección correcta da moa (material, gran e aglutinante) determinará se o resultado é un desbaste rápido ou un pulido espello.
Procedementos operativos para un rectificado de precisión
Para operar unha rectificadora de superficies planas con éxito e seguridade, é fundamental seguir un protocolo rigoroso. Aquí resumimos os pasos esenciais:
Inspección de seguridade e posta en marcha
Antes da posta en marcha, é vital verificar que a área de traballo estea libre de obstrucións. Un paso que a miúdo se ignora é o equilibrado da moa. Unha moa descompensada xera vibracións que non só danan o acabado superficial (marcas de vibración), senón que poden provocar a rotura centrífuga do disco, o que supón un risco crítico.
Suxeición mediante o prato electromagnético
A maioría das rectificadoras planas utilizan un prato magnético para fixar a peza.
- Procedemento: asegúrate de que a base da peza estea limpa. Unha vez activado o imán, verifica manualmente que a peza non se despraza.
- Consello Heller: para pezas non magnéticas, deben utilizarse mordazas de precisión ou útiles de fixación específicos.
Axuste dos parámetros de esmerilado
O operario debe definir a profundidade de pasada. Distinguimos dúas fases:
- Desbaste groso: pasadas de maior profundidade para eliminar volume.
- Acabado fino: pasadas mínimas para alcanzar a cota final e a rugosidade desexada.
Vantaxes competitivas do rectificado plano na industria
Por que investir neste proceso?:
- Eliminación de deformacións: tras o temperado, as pezas adoitan curvarse. O rectificado plano é a única forma de recuperar a xeometría orixinal.
- Calidade superficial: permite acabados nos que a fricción se reduce ao mínimo, ideal para matrices, punzóns e coitelas de corte.
- Repetibilidade: en producións en serie, asegura que todas as pezas sexan dimensionalmente idénticas.
Sectores de aplicación: da alimentación á reciclaxe
O uso da rectificadora de superficies é transversal na industria moderna:
- Cutelaría industrial: fabricación de coitelas circulares e rectas para procesos de corte téxtil ou papeleiro.
- Automoción e aeroespacial: rectificado de culatas, bloques e compoñentes de motores.
- Moldes e matrices: axuste de placas de molde que requiren un peche hermético.
Máximo rendemento e robustez estrutural
Non todos os equipos poden ofrecer a rixidez necesaria para un rectificado de calidade. A elección dunha máquina con guías estables e un sistema hidráulico preciso marcará a diferenza nos teus custos operativos e na satisfacción dos teus clientes.
En Heller Maquinaria dispoñemos dunha gama seleccionada de rectificadoras tanxenciais deseñadas para soportar cargas de traballo intensas mantendo unha precisión cirúrxica.
Preguntas frecuentes
Que é o rectificado de superficies planas?
É un proceso abrasivo, tamén chamado rectificado tanxencial, que elimina material de forma progresiva cunha moa para lograr unha gran planeidade e rugosidades mínimas. Supera o acabado que deixan o fresado ou o torneado e permite precisións de poucas micras; por iso úsase cando a precisión xeométrica é imprescindible e para corrixir deformacións tras o tratamento térmico.
Para que serve unha rectificadora de superficies planas?
Serve para corrixir as deformacións térmicas e as irregularidades que deixan procesos previos como o forxado, a fundición ou o tratamento térmico, e alcanzar tolerancias da orde de micras. Tras o temperado, as pezas adoitan curvarse e o rectificado plano recupera a súa xeometría. Ademais, dá acabados de mínima fricción e pezas idénticas en producións en serie.
Como se escolle a moa para rectificar superficies planas?
A moa é un disco de grans abrasivos que actúan como infinitos fíos de corte e móntase no fuso do cabezal de rectificado. O seu material, o seu gran e o seu aglutinante determinan se o resultado é un desbaste rápido ou un pulido espello. Antes de traballar convén equilibrala: unha moa descompensada vibra, marca a superficie e pode romper.
Como se suxeita a peza nunha rectificadora plana?
A maioría usan un prato electromagnético. A base da peza debe estar limpa e, unha vez activado o imán, compróbase a man que non se despraza. Para pezas non magnéticas utilízanse mordazas de precisión ou útiles de fixación específicos. Despois defínese a profundidade de pasada: maior no desbaste e mínima no acabado.
Comparativa de modelos
Ver a gama →Rectificadoras Tanxenciais · 10 modelos
| Gama | Modelos | Lonxitude de traballo (mm) | Potencia (kW) | Ver ficha |
|---|---|---|---|---|
 Planas tangenciales |
RSA 450 · RSA510 SZ · RSA600 SZ · RSA800SZ | 450–800 | 1,1–5,5 | Ver ficha → |
 Planas tangenciales CNC |
RSA510 NC2 · RSA600 NC2 · RSA800 NC2 · RSA1000 NC2 · RSA1500 NC2 | 510–1500 | 2,2–7,5 | Ver ficha → |
 Cilíndricas CNC |
RCE 500x3000 CNC | 3000 | 30 | Ver ficha → |
Segue lendo
Artigos →
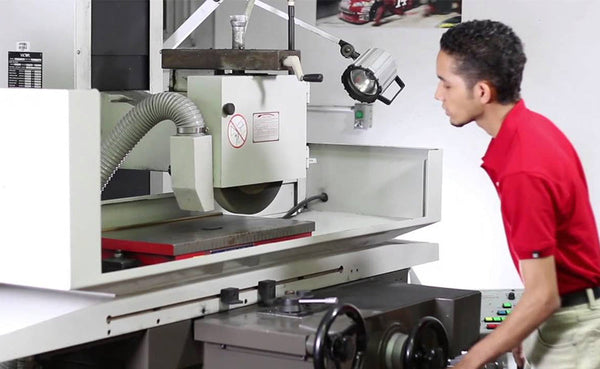

Busca maquinaria para o seu taller?
Asesorámolo sen compromiso: demostración nas nosas instalacións, posta en marcha e servizo técnico propio.