Stirnfräsen und Tangentialfräsen: ihre Unterschiede

In diesem Artikel
Das Fräsen ist ein sehr verbreitetes Verfahren zur Werkstoffbearbeitung, das durch die Rotation des Fräsers erfolgt; der Fräser ist das aus Schneiden oder Schneidzähnen bestehende Schneidwerkzeug, das an einem Fräskopf befestigt wird. Zu den bestehenden Fräsarten gehören das Stirnfräsen, das Tangentialfräsen sowie das Tangentialfräsen im Gegenlauf und im Gleichlauf.
Was ist Fräsen?
Das Fräsen ist eines der in letzter Zeit am häufigsten eingesetzten Verfahren zur Bearbeitung von Werkstücken. Das liegt an der Vielseitigkeit dieses Verfahrens, die der Metallindustrie nur große Vorteile bringt. Dank der Fräsmaschine lassen sich Werkstücke so bearbeiten, dass die Produktivität gesteigert werden kann und Ergebnisse von hoher Qualität und Präzision erzielt werden.
Fräsmaschinen bearbeiten Werkstücke durch Zerspanung mittels der Drehbewegung des Fräsers. Bei Universalfräsmaschinen bewegt sich das Werkstück auf das Schneidwerkzeug zu und dreht sich dabei, um dem Werkstück die gewünschte Form zu geben. Diese Maschinen können alle Arten von Metallen bearbeiten, auch Nichteisenmetalle, sowie Holz, Stahl und synthetische Werkstoffe.
Die Anwendung dieses Zerspanungsverfahrens ermöglicht es, dass das Werkstück nach der Bearbeitung auf der Fräsmaschine einem weiteren Prozess wie dem Schruppen oder Schärfen unterzogen werden kann. Doch wie wird das Fräsen tatsächlich durchgeführt? Welche Möglichkeiten zu fräsen gibt es?
Fräsarten
Heutzutage arbeiten viele Fräsmaschinen mit computergestützter numerischer Steuerung (CNC); das heißt, sie werden von einem Computer bedient, der den zuvor mit speziellen Computerprogrammen erstellten Entwurf für die Maschine ausführt. Obwohl CNC-Fräsmaschinen mithilfe eines Computers arbeiten, wird die Programmierung weiterhin vom Menschen vorgenommen. Damit wollen wir sagen, dass die Fräsbewegung bei einer CNC-Fräsmaschine dieselbe ist wie bei einer herkömmlichen Fräsmaschine.
Welche Fräsart sich für das Werkstück am besten eignet, hängt von einer Analyse des Rohmaterials ab, die Werkstoffart, Dicke, Größe usw. umfasst. Dies bestimmt ein im Umgang mit der Fräsmaschine erfahrener Bediener.
Stirnfräsen
Diese Fräsart, die bei Vertikalfräsmaschinen (bei denen die Spindel vertikal zum Boden steht) sehr verbreitet ist, zeichnet sich durch den Einsatz eines zylindrischen Wendelfräsers aus. Diese Fräser arbeiten mit einer geringen Zähnezahl und einem großen Drallwinkel, um einen weichen, vibrationsfreien Schnitt mit guten Oberflächen zu erzielen.
Der Drallwinkel bewirkt, dass der Fräser leicht in das zu bearbeitende Werkstück eintreten und wieder austreten kann. Beim Stirnfräsen steht die Oberfläche des bearbeiteten Werkstücks senkrecht zur Drehachse des Fräsers.
Beim Stirnfräsen trägt der Fräser Späne gleichmäßiger Dicke mit den Umfangs- bzw. Seitenschneiden ab, schlichtet und konturiert das Werkstück aber mit seinen Stirnschneiden (daher der Name); diese Stirnschneiden tragen dazu bei, die Qualität und die endgültige Oberflächengüte des Werkstücks zu verbessern. Einer der Vorteile dieser Fräsart ist, dass die Arbeit gleichmäßig verläuft und dabei hilft, die Effizienz der Maschine zu optimieren und ihre Leistung zu steigern; zweifellos ein großer Vorteil, der die Produktionskosten senkt. Die bei diesem Prozess verwendeten Fräser werden als Stirnfräser bezeichnet.
Tangentialfräsen
Das Tangentialfräsen wird auch als zylindrisches Fräsen oder Umfangsfräsen bezeichnet, und die Fräser, die diese Bearbeitung ausführen, heißen Tangentialfräser. Die Werkzeugmaschinen, auf denen dieses Fräsen üblicherweise erfolgt, sind die Horizontalfräsmaschinen; bei diesen Fräsmaschinen liegt die Spindel, die den Fräser aufnimmt, parallel zum Boden. Außerdem zeichnen sich die Fräser dieser Fräsmaschinen dadurch aus, dass sie hohl sind, um auf der Spindel aufgenommen werden zu können.
Beim Tangentialfräsen verläuft die Drehachse des Werkzeugs parallel zur Oberfläche des zu bearbeitenden Werkstücks. Die Spanabnahme erfolgt durch die Umfangszähne des Fräsers: Daher der Name tangential.
Im Gegensatz zum Stirnfräsen ist die Arbeitsbelastung beim Tangentialfräsen ungleichmäßig, da die entstehenden Späne in ihrer Dicke erheblich variieren und eine ganz besondere Form haben. Soll die Leistung der Maschine optimiert werden, empfiehlt sich am ehesten der Einsatz eines Wendelfräsers. Bei dieser Fräsart ist es sehr wichtig, die Achse des Werkzeugs richtig zu positionieren: Andernfalls weist die Oberfläche des bearbeiteten Werkstücks Wellen auf.
Es gibt zwei Möglichkeiten, das Tangentialfräsen durchzuführen:
- Im Gegenlauf, wenn sich das Werkzeug entgegen der Vorschubrichtung des bearbeiteten Werkstücks dreht. Hier führt die Eingriffstiefe des Werkzeugs bei den Durchgängen über die Oberfläche dazu, dass die entstehenden Späne dicker sind, die Bewegung erzeugt aber auch Vibrationen an der Maschine. Dies kann dazu führen, dass die Qualität des Werkstücks nicht optimal ist.
- Das Tangentialfräsen im Gleichlauf erfolgt, wenn sich der Fräser in derselben Richtung dreht wie das Werkstück. Da die Schnittkraft bei diesem Fräsen nach unten gerichtet ist, ist das Ergebnis des bearbeiteten Werkstücks von höherer Qualität, da sich die Oberflächengüte des Werkstücks verbessert.
Häufige Fragen
Was ist der Unterschied zwischen Stirnfräsen und Umfangsfräsen?
Beim Stirnfräsen steht die Fräserachse senkrecht zur Werkstückoberfläche, beim Umfangsfräsen parallel zu ihr. Das Stirnfräsen ist an Vertikalfräsmaschinen üblich, trägt Späne gleichmäßiger Dicke ab und liefert ein gleichmäßiges Arbeitsergebnis; das Umfangsfräsen, auch Walzen- oder Peripheriefräsen genannt, erfolgt vor allem an Horizontalfräsmaschinen, schneidet mit den Umfangszähnen und hat eine ungleichmäßige Arbeitsbelastung.
Was ist das Stirnfräsen?
Es ist das Fräsen, bei dem die Drehachse des Fräsers senkrecht zur bearbeiteten Fläche steht. Es ist an Vertikalfräsmaschinen sehr verbreitet und verwendet zylindrische Schraubenstirnfräser mit wenigen Zähnen und einem großen Drallwinkel, der einen weichen, schwingungsfreien Schnitt ergibt. Es trägt den Span mit den Umfangsschneiden ab und schlichtet und profiliert das Werkstück mit den Stirnschneiden, daher sein Name.
Was ist der Unterschied zwischen Gegenlauf- und Gleichlauffräsen?
Es sind die beiden Formen des Umfangsfräsens. Beim Gegenlauffräsen dreht sich der Fräser entgegen der Vorschubrichtung des Werkstücks: Es entstehen dickere Späne, aber Schwingungen an der Maschine, die die Qualität verschlechtern können. Beim Gleichlauffräsen dreht sich der Fräser in derselben Richtung wie das Werkstück, und die Schnittkraft wirkt nach unten, weshalb die Oberflächengüte besser ist.
Wie vermeidet man Welligkeit beim Umfangsfräsen?
Durch korrekte Positionierung der Werkzeugachse: Ist sie nicht richtig eingestellt, bleibt die bearbeitete Fläche wellig. Da beim Umfangsfräsen die Späne stark in der Dicke variieren und die Arbeitsbelastung ungleichmäßig ist, wird außerdem zur Optimierung der Maschinenleistung ein Schraubenfräser empfohlen.
Weiterlesen
Artikel →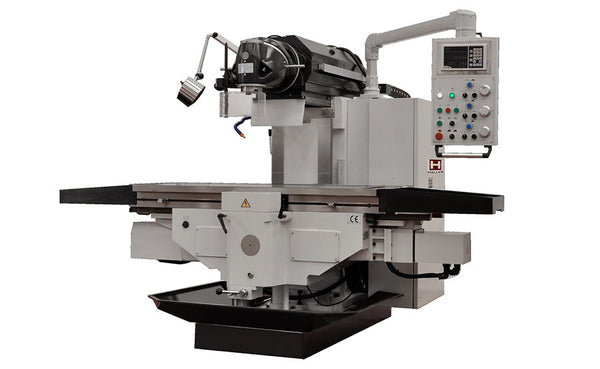


Suchen Sie Maschinen für Ihre Werkstatt?
Wir beraten Sie unverbindlich: Vorführung in unseren Räumlichkeiten, Inbetriebnahme und eigener Kundendienst.