Unterschied zwischen Flachschleifen und Rundschleifen

In diesem Artikel
Der Unterschied zwischen Flachschleifen und Rundschleifen lässt sich auf drei Punkte zusammenfassen: die Geometrie, die geschliffen wird, die Art, wie das Werkstück gespannt wird, und die Art der Genauigkeit, die kontrolliert wird.
Das Flachschleifen dient dazu, ebene Flächen zu erzeugen (Parallelität, Ebenheit, Dicke); gearbeitet wird normalerweise auf einem Magnettisch oder mit mechanischer Spannung.
Das Rundschleifen wird für Außen- oder Innendurchmesser eingesetzt (Rundheit, Zylindrizität, Konzentrizität), wobei das Werkstück und/oder die Schleifscheibe gedreht wird.
In der Werkstatt ist die richtige Wahl kein Detail: Sie verändert die Vorrichtungen, die Rüstzeit, das Risiko von Schleifbrand durch Temperatur und die Art der abschließenden Messung (Bügelmessschraube für Außenmaße, Bohrungsmessgerät, Messuhr im Prisma usw.).
Im Folgenden machen wir das anhand von Beispielen und praktischen Kriterien greifbar.
Was Schleifen ist und warum es eingesetzt wird
Das Schleifen ist ein abrasives Zerspanungsverfahren, das dazu dient, Werkstücke fertigzubearbeiten oder zu korrigieren, wenn Folgendes benötigt wird:
- Die Oberflächengüte verbessern.
- Enge Toleranzen einstellen.
- Verzug nach Wärmebehandlungen korrigieren.
- Funktionsgeometrien erzeugen (Auflageflächen, Sitze, Wellen, Aufnahmen).
Wenn Sie einen Überblick über Maschinen und Varianten möchten, können Sie sich vertiefen unter Schleifmaschine: Funktionsweise und Typen.
Flachschleifen: Was es leistet und wie es arbeitet
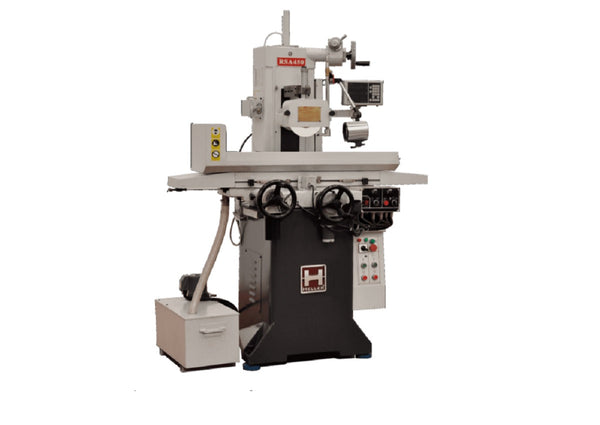
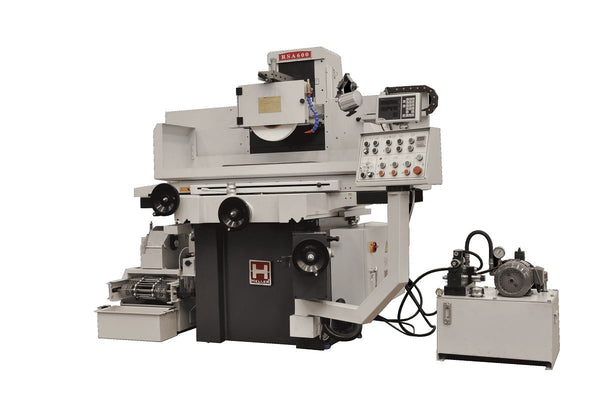
Das Flachschleifen (oder Flächenschleifen) wird eingesetzt, wenn ein Werkstück mit einer wirklich ebenen Fläche enden soll, mit guter Oberflächengüte und engen Maßen.
Es ist nicht dafür gedacht, „viel abzutragen“, sondern dafür, die Oberfläche perfekt zu hinterlassen: Sie soll gut aufliegen, die Maße einhalten und keinen Verzug aufweisen.
In der Werkstatt kommt es typischerweise bei Teilen wie Platten, Unterlegklötzen, Führungen, Schraubstockbacken oder Werkzeughaltern vor, vor allem wenn eine Dicke einzustellen ist oder zwei Flächen parallel werden sollen.
Typisch ist der Fall, dass ein Werkstück mit bloßem Auge „eben zu sein scheint“, beim Messen oder Montieren aber Probleme macht, weil es nicht gleichmäßig aufliegt.
Spannen und Montage
Und hier liegt der Schlüssel: Fast alles entscheidet sich beim Spannen.
- Magnettisch (ferromagnetische Werkstücke): schnell und wiederholgenau.
- Schraubstöcke, Spanneisen oder Vorrichtungen: für nicht magnetische Werkstücke oder Werkstücke mit komplexer Geometrie.
- Auflagen und Unterlagen: damit keine Brückenbildung entsteht und das Werkstück nicht mit mangelnder Ebenheit herauskommt.
Rundschleifen: Was es leistet und wie es arbeitet

Das Rundschleifen konzentriert sich auf Rotationsflächen: Außendurchmesser (OD) und Innendurchmesser (ID).
Typische Geometrien
- Wellen, Stifte, Rollen, Antriebswellen.
- Buchsen und Aufnahmen (Innenschleifen).
- Lagersitze, bei denen Konzentrizität und Oberflächengüte besonders wichtig sind.
Wie das Werkstück gespannt wird
Je nach geforderter Genauigkeit und Werkstückform:
- Zwischen Spitzen: bei Wellen sehr üblich; hilft, die Koaxialität zu kontrollieren.
- Futter / Spannzange: schnell für Serien, aber Exzentrizitäten sind im Auge zu behalten.
- Lünetten: wenn die Welle lang und flexibel ist, um Schwingungen und Konizität zu vermeiden.
Wenn Sie Maschinen oder Konfigurationen vergleichen, ergänzt diese Lektüre gut: Merkmale der Rundschleifmaschinen.
Die wichtigsten Unterschiede zwischen Flach- und Rundschleifen (direkter Vergleich)
| Kriterium | Flachschleifen | Rundschleifen |
| Entstehende Fläche | Eben | Rotationsfläche (OD/ID) |
| Hauptbewegung | Die Schleifscheibe dreht sich; der Tisch bewegt das Werkstück | Die Schleifscheibe dreht sich, und das Werkstück dreht sich in der Regel mit |
| Typische Spannung | Magnettisch, Spanneisen, Vorrichtungen | Zwischen Spitzen, Futter/Spannzange und Lünetten |
| Maßkontrolle | Dicke, Ebenheit, Parallelität | Durchmesser, Rundheit, Zylindrizität, Konzentrizität |
| Häufige Risiken | Brückenbildung durch schlechte Spannung, Schleifbrand, Spuren | Konizität, Schwingungen, Unrundheit (Ovalität), Exzentrizität |
| Typische Werkstücke | Platten, Führungen, Grundplatten, Messer | Wellen, Buchsen, Lagersitze |
Welche Toleranzen und Qualitäten jeweils üblicherweise angestrebt werden
Statt allgemeingültige Zahlen zu versprechen (sie hängen von Maschine, Schleifscheibe, Werkstoff und Messtechnik ab), ist es nützlicher zu verstehen, was kontrolliert wird:
Beim Flachschleifen verlangt der Kunde in der Regel Ebenheit und Parallelität (zum Beispiel, damit eine Führung aufliegt, ohne zu „wackeln“).
Beim Rundschleifen sind die Koaxialität zwischen Durchmessern und die Rundheit ausschlaggebend (zum Beispiel, um Schwingungen oder ungleichmäßigen Verschleiß bei einem Lager zu vermeiden).
Praxistipp: Wenn das Werkstück mehrere vorgelagerte Arbeitsgänge hat, legen Sie zuerst fest, welche Fläche die Bezugsfläche ist. Beim Schleifen führt eine falsche Bezugsfläche zu einem „schönen“, aber funktionsuntüchtigen Werkstück.
So wählen Sie zwischen Flach- und Rundschleifen (Entscheidungskriterien)
1) Die Geometrie entscheidet:
- Benötigen Sie eine funktionale ebene Fläche? → Flachschleifen.
- Benötigen Sie einen hochgenauen Durchmesser oder einen Sitz? → Rundschleifen.
2) Welches Maß kritisch ist
- Kommt es Ihnen auf die Enddicke und die Parallelität an: Flachschleifen.
- Kommt es Ihnen auf den Durchmesser und die Konzentrizität zu anderen Bereichen an: Rundschleifen.
3) Länge, Steifigkeit und Schwingungsneigung
- Lange, dünne Werkstücke: Beim Rundschleifen können Lünetten oder eine angepasste Zustellstrategie nötig sein, um Konizität und Rattern zu vermeiden.
- Dünne Platten: Beim Flachschleifen ist auf Eigenspannungen und Spannung zu achten (vermeiden, dass das Werkstück „haftet“ und sich beim Lösen verformt).
4) Werkstoff und Zustand (gehärtet, vorgeschliffen usw.)
Bei beiden steigt das Risiko von Schleifbrand bei harten Werkstoffen, aggressiven Zustellungen oder unzureichender Kühlung.
Wenn das Werkstück aus der Wärmebehandlung kommt, planen Sie Durchgänge und Zeiten sorgfältig: Das Ziel ist nicht, „schnell abzutragen“, sondern stabil ans Ziel zu kommen.
Häufige Fehler, die Genauigkeit kosten (und wie Sie sie vermeiden)
Beim Flachschleifen
- Spannen ohne Reinigen von Tisch/Werkstück: Schon ein winziger Span verursacht mangelnde Ebenheit.
- Unzureichende Magnetkraft oder zu geringe Auflage des Werkstücks: Es entstehen Schwingungen und Spuren.
- Temperatur nicht ausgleichen lassen bei großen Werkstücken: Das Maß ändert sich während des Prozesses.
Beim Rundschleifen
- Beschädigte Spitzen oder schlechte Schmierung: erzeugen Exzentrizität und eine schlechte Oberflächengüte.
- Falsch eingestellte Lünette: hinterlässt Spuren am Werkstück oder verursacht Konizität.
- Messen ohne gleichbleibende Position: Messen Sie kritische Durchmesser immer mit einer einheitlichen Methode (gleicher Druck, gleiche Stelle, sauberes Werkstück).
Und wenn mein Werkstück Planflächen und Durchmesser hat?
Das ist bei Wellen mit Anlageflächen, Flanschen oder Teilen wie „Buchse mit Planfläche“ üblich. In diesen Fällen:
Legen Sie Bezüge fest (welche Fläche bzw. welcher Durchmesser die Endmontage bestimmt).
Entscheiden Sie über die Reihenfolge, damit Sie das bereits Erreichte nicht „zunichtemachen“ (zum Beispiel eine ebene Anlagefläche schleifen, bevor der kritische Durchmesser fertig ist, oder umgekehrt, je nach verfügbarer Spannung).
Stellen Sie eine stimmige Messtechnik sicher: Ein perfekter Durchmesser nützt nichts, wenn die Anlagefläche nicht rechtwinklig zu dieser Achse steht.
Wenn Sie Maschine oder Verfahren bewerten
Wenn eine Werkstatt zwischen einer Flachschleifmaschine und einer Rundschleifmaschine schwankt, liegt das meist nicht an der Theorie, sondern am Teilemix, an den Rüstzeiten und am technischen Support. Wenn Sie das auf Ihre Art von Arbeit herunterbrechen möchten (Formenbau, Instandhaltung, Kleinserien usw.), kann Ihnen dieser Leitfaden nach Branchen helfen: Welche Werkzeugmaschine Ihre Branche braucht.
Und wenn Sie Schleifoptionen bei konventionellen Maschinen mit praxisnahem Werkstattblick vergleichen möchten, lesen Sie Konventionelle Schleifmaschinen: Präzision für die Zerspanung.
Häufige Fragen
Was ist der Unterschied zwischen Flachschleifen und Rundschleifen?
Das Flachschleifen erzeugt ebene Flächen und kontrolliert Ebenheit, Parallelität und Dicke; die Schleifscheibe dreht sich und der Tisch verfährt das Werkstück, das normalerweise auf einem Magnettisch oder mit Spanneisen gespannt ist. Das Rundschleifen bearbeitet Außen- und Innendurchmesser und kontrolliert Rundheit, Zylindrizität und Konzentrizität; das Werkstück dreht sich in der Regel und wird zwischen Spitzen, im Futter oder in der Spannzange oder mit Lünetten gehalten.
Wann ist das Flachschleifen sinnvoll und wann das Rundschleifen?
Die Geometrie entscheidet. Wird eine funktionale ebene Fläche benötigt oder sind Enddicke und Parallelität entscheidend, Flachschleifen: Platten, Führungen, Unterlegstücke, Grundplatten oder Backen. Wird ein hochpräziser Durchmesser, ein Sitz oder Konzentrizität zu anderen Bereichen benötigt, Rundschleifen: Wellen, Stifte, Rollen, Buchsen und Lagersitze.
Wozu dient das Schleifen eines Werkstücks?
Das Schleifen ist ein abrasives Bearbeitungsverfahren, das zum Fertigstellen oder Korrigieren von Werkstücken dient: Es verbessert die Oberflächengüte, stellt enge Toleranzen ein, korrigiert die Verformungen, die Wärmebehandlungen hinterlassen, und erzeugt funktionale Geometrien wie Auflageflächen, Sitze, Wellen oder Aufnahmen. Es ist nicht dafür gedacht, viel Material abzutragen, sondern Oberfläche und Maße exakt herzustellen.
Welche Fehler führen beim Schleifen zu Genauigkeitsverlust?
Beim Flachschleifen: Spannen, ohne Tisch und Werkstück zu reinigen, denn ein kleinster Span nimmt Ebenheit; mit zu geringer Magnetkraft oder zu geringer Auflage arbeiten, was Vibrationen und Marken verursacht; und bei großen Werkstücken die Temperatur nicht stabilisieren lassen. Beim Rundschleifen: beschädigte oder schlecht geschmierte Spitzen verwenden, die Lünette falsch einstellen und messen, ohne stets dieselbe Position, denselben Druck und denselben Bereich zu wiederholen.
Weiterlesen
Artikel →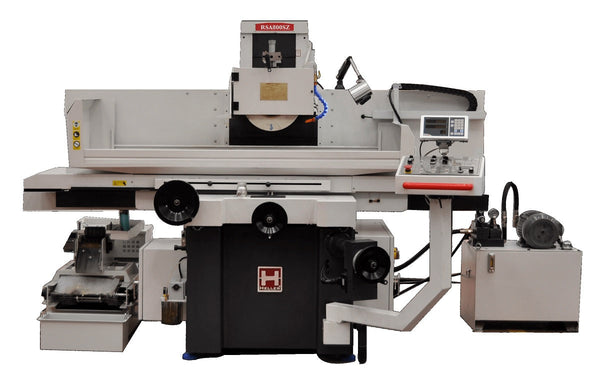
Suchen Sie Maschinen für Ihre Werkstatt?
Wir beraten Sie unverbindlich: Vorführung in unseren Räumlichkeiten, Inbetriebnahme und eigener Kundendienst.